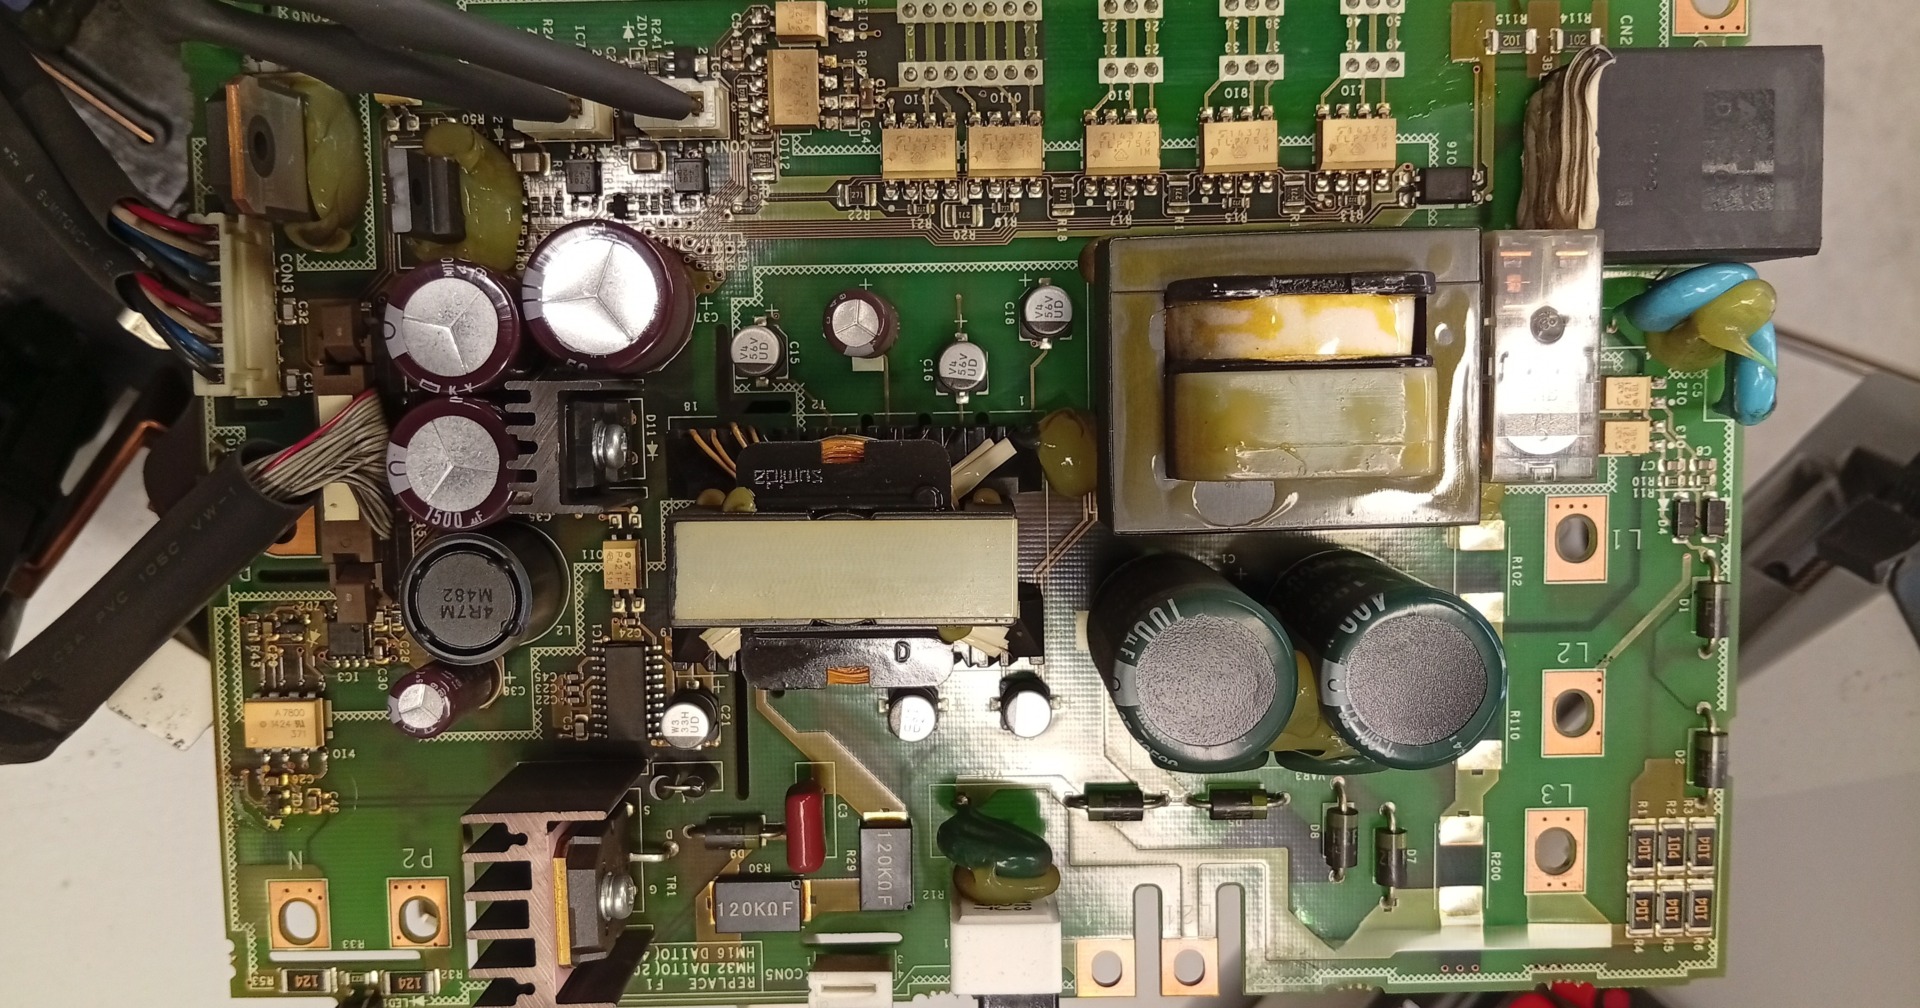
Mitsubishi MDS-D-CV-300 peut signaler une panne aussi bien en raison d’un défaut de sa propre électronique que de problèmes affectant l’installation d’alimentation de la machine CNC. Pour distinguer ces deux situations, il faut comparer les alarmes du module et de la commande CNC avec les mesures de l’alimentation triphasée ainsi qu’avec l’état du contacteur, de la self AC, du circuit DC et de la communication avec les variateurs. Un message d’erreur ne suffit pas, à lui seul, à justifier le remplacement du dispositif.
Si les entraînements n’atteignent pas l’état prêt, la cause peut se situer en amont du convertisseur, dans le module d’alimentation lui-même ou du côté des servo-entraînements et de l’entraînement de broche raccordés. Le diagnostic doit partir des conditions d’alimentation et des dispositifs de protection, passer ensuite par la séquence de mise sous tension puis aboutir à l’évaluation du module ; seule cette approche permet de réduire le risque d’une nouvelle panne après réparation.
Appelez-nous : +48 717 500 983Mitsubishi MDS-D-CV-300 – symptômes de panne et diagnostic de l’alimentation CNC
Comment fonctionne le module d’alimentation Mitsubishi MDS-D-CV-300 ?
Le MDS-D-CV-300 est un convertisseur d’alimentation régénératif utilisé dans le système d’entraînement CNC Mitsubishi MDS-D.
Le dispositif fonctionne du côté alimentation des entraînements et coopère avec le réseau AC, une self d’entrée AC dédiée, les protections du circuit, un contacteur de puissance et le bus continu L+ et L−. Les unités d’entraînement alimentées par ce module commandent les axes de la machine et la broche. La documentation distingue la série MDS-D-CV destinée aux systèmes de classe 200 V de la série MDS-DH-CV destinée aux systèmes de classe 400 V.
Pendant le fonctionnement, l’unité CV alimente le circuit DC commun et, dans certaines conditions, permet également la réinjection dans le réseau de l’énergie récupérée lors du freinage. Pour cette raison, les irrégularités de la tension d’entrée ou du côté régénératif peuvent apparaître pendant l’accélération et le freinage des entraînements et pas seulement lors de la mise sous tension de la machine.
Le système dépend également du bon fonctionnement de la séquence du contacteur, de la charge des condensateurs du circuit principal, de la surveillance de l’alimentation et de la communication avec l’unité d’entraînement via le connecteur CN4. La documentation décrit aussi la détection d’une perte de phase, de l’arrêt du ventilateur et des défauts du contacteur. L’absence d’état prêt ne signifie donc pas systématiquement que les composants de puissance du convertisseur sont endommagés.
Pour le service, cela a une conséquence pratique : en plus du MDS-D-CV-300 lui-même, il faut contrôler l’installation d’entrée, les protections et le contacteur, la self AC, les connexions L+/L−, le câble CN4, les paramètres de configuration ainsi que les charges des entraînements raccordés. Seuls les résultats de ces vérifications permettent de déterminer si le module doit être réparé ou si le défaut se trouve à l’extérieur du dispositif.
Votre machine CNC est à l’arrêt et vous suspectez un Mitsubishi MDS-D-CV-300 défectueux ? Envoyez-nous une photo de la plaque signalétique, le code d’alarme, une description du moment où il apparaît et des informations sur l’état de l’alimentation. Nous vous aiderons à définir le bon périmètre de diagnostic et les possibilités de service pour le dispositif.
Assistance service : +48 717 500 983
E-mail : [email protected]
E-mail boutique : [email protected]
Quels symptômes peuvent indiquer une panne du Mitsubishi MDS-D-CV-300 ?
Une panne du module d’alimentation et un défaut de l’installation peuvent produire des effets similaires : arrêt des axes, absence d’état prêt des entraînements ou alarme sur la CNC. Remplacer le module « pour tester » sans contrôler l’alimentation et le circuit DC est risqué, car un module neuf ou réparé peut à nouveau être exposé à des conditions de fonctionnement incorrectes.
La documentation de la série MDS-D/DH décrit notamment les symptômes et alarmes suivants, importants pour le diagnostic du chemin d’alimentation :
- Pas de READY et impossibilité de démarrer les entraînements après la mise sous tension.
- Alarme 61 – protection contre les surintensités de la partie puissance du module d’alimentation.
- Alarme 62 – fréquence incorrecte de l’alimentation d’entrée.
- Alarme 67 – perte de phase détectée dans le circuit d’alimentation d’entrée.
- Alarme 71 – coupure momentanée de l’alimentation ; un problème de séquence du contacteur est également possible.
- Alarme 6A – collage des contacts du contacteur externe détecté.
- Alarme 6B ou 6C – anomalie dans le circuit de commutation ou dans le processus de charge des condensateurs du circuit principal.
- Alarme 6F – unité d’alimentation non détectée par l’entraînement ou erreur de communication avec le module.
- Alarme 70 ou 76 – incohérence des signaux d’arrêt d’urgence ou de leur configuration.
- Alarme 72 ou 77 – arrêt du ventilateur avec surchauffe ou température excessive du module de puissance.
- Alarme 73 ou 75 – problème d’énergie régénérative ou tension excessive sur le bus DC.
- Comportement inhabituel du voyant CHARGE, fonctionnement intermittent ou alarmes apparaissant sous charge.
Avant de mettre la machine hors tension, si cela peut être fait en toute sécurité, notez le code exact affiché sur le module et l’écran CNC, l’historique des alarmes, l’état READY et CHARGE, la phase du cycle (démarrage, accélération, freinage, marche à vide) et indiquez si plusieurs axes sont concernés. Ces informations sont beaucoup plus utiles qu’une simple mention « la machine ne fonctionne pas ».
Pas de READY sur MDS-D-CV-300 – que faut-il vérifier avant de remplacer le module ?
L’absence d’état prêt signifie que le système d’entraînement n’a pas rempli les conditions nécessaires à un démarrage correct. Cela ne prouve pas que le MDS-D-CV-300 est défectueux, car l’état prêt dépend également de la commande CNC, du circuit d’arrêt d’urgence, de la commande du contacteur et de la communication avec les unités d’entraînement.
La première étape consiste à vérifier la présence de l’alimentation d’entrée correcte, la commutation du contacteur selon la séquence requise et le fonctionnement correct du système de charge du circuit DC. Les paramètres identifiant le type d’alimentation et l’état des connexions CN4 sont également importants.
La question essentielle est la suivante : l’absence de READY résulte-t-elle de conditions externes non remplies ou d’une panne interne du convertisseur ? La réponse nécessite de comparer l’alarme à la séquence de démarrage et aux résultats des mesures et non de se fier à un seul voyant.
Si READY n’apparaît pas malgré des conditions réseau correctes et une séquence de mise sous tension correcte, le MDS-D-CV-300 doit faire l’objet d’un diagnostic spécialisé. Avant de le démonter, transmettez au service l’historique des alarmes et les références des entraînements raccordés.
Alarmes 61, 62, 67 et 71 – quand faut-il suspecter l’installation d’alimentation ?
61 signifie que la protection contre les surintensités du module de puissance s’est déclenchée, 62 indique un problème de fréquence d’entrée, 67 signifie qu’une perte de phase a été détectée et 71 indique une coupure momentanée de l’alimentation. Chaque code oriente le diagnostic, mais aucun ne permet à lui seul d’identifier le composant à remplacer.
Pour l’alarme 61, le fabricant recommande notamment d’évaluer la charge totale des entraînements, la capacité de l’alimentation de l’usine, le comportement de la tension pendant l’accélération et le déséquilibre entre phases. Pour 62, la fréquence d’alimentation et la distorsion de la forme d’onde sont importantes. Pour 67, il faut contrôler la présence de tension sur chaque phase. Pour 71, il faut également prendre en compte le câblage du contacteur et la séquence d’arrêt d’urgence.
Une erreur fréquente consiste à considérer le code affiché par le MDS-D-CV-300 comme un diagnostic définitif. Par exemple, l’alarme 71 peut accompagner un pilotage incorrect du contacteur, tandis que l’alarme 61 peut apparaître lorsque la source d’alimentation a une puissance insuffisante ou lorsqu’une chute de tension importante se produit sous charge.
Alarme 67 – comment détecter une perte de phase et des chutes de tension ?
Le MDS-D-CV-300 fonctionne dans un système qui exige une alimentation triphasée correcte. La perte d’une phase, un fusible de protection endommagé, des contacts de commutation usés, une connexion desserrée ou un déséquilibre de tension peuvent perturber le fonctionnement de l’ensemble du système CNC.
La vérification ne doit pas se limiter à la tension mesurée sur une entrée sans charge. Un électricien qualifié doit évaluer toutes les phases ainsi que le comportement de l’alimentation pendant le démarrage et les variations de charge, ainsi que l’état des protections, du transformateur, du contacteur et de la self AC, conformément aux procédures de sécurité du fabricant.
Le remplacement d’un module fonctionnel ne supprimera ni une perte de phase ni des chutes de tension dans l’installation. De plus, redémarrer la machine sans éliminer la cause peut exposer le composant réparé à de nouvelles alarmes ou à de nouveaux dommages.
Alarmes 6C, 6F et 75 – la panne vient-elle du convertisseur ou des entraînements ?
L’alarme 6C concerne une charge anormale des condensateurs du circuit principal, 6F indique l’absence de liaison avec le module d’alimentation ou une erreur de communication, tandis que 75 signifie une tension excessive sur le bus L+/L−. Il s’agit de trois domaines de diagnostic différents qui ne doivent pas être regroupés sous une seule panne générale du convertisseur.
Avec 6C, il faut évaluer la séquence de commutation et les relations avec les unités d’entraînement ; avec 6F, les connexions CN4 et les autres alarmes simultanées deviennent particulièrement importantes. Si 75 apparaît pendant le freinage, il faut tenir compte de la régénération excessive, de la charge et des conditions du réseau plutôt que de conclure immédiatement à une panne électronique.
Le diagnostic doit couvrir l’historique des codes, l’état de la communication, les câbles et connecteurs, l’évaluation des entraînements raccordés et, dans des conditions de service appropriées, le contrôle du circuit DC et des chemins de puissance. Ces vérifications ne doivent pas être réalisées sur un appareil ouvert et sous tension sans les qualifications et procédures requises.

Comment distinguer une panne du MDS-D-CV-300 d’un défaut de l’installation d’alimentation ?
L’approche la plus fiable est un diagnostic par étapes : du réseau et des éléments de commutation d’entrée, en passant par la séquence de mise sous tension, jusqu’à la communication avec les entraînements et au comportement du convertisseur sous charge. Cet ordre permet d’éviter d’attribuer à tort au module CV une panne provenant du moteur, du servo-entraînement ou de l’installation.
Étape 1. Vérifier l’alimentation triphasée, les protections et la self AC
Il faut vérifier que la tension et la fréquence correspondent à la documentation de configuration de la machine, que toutes les phases sont présentes, que l’alimentation reste stable pendant l’accélération et le freinage et que les connexions de protection sont correctes. Les causes possibles comprennent les chutes de tension, le déséquilibre des phases et la distorsion de la forme d’onde.
La documentation Mitsubishi exige une self AC séparée pour chaque module d’alimentation ainsi que des dispositifs de protection et un contacteur correctement dimensionnés. En pratique de service, on contrôle également l’état des bornes, protections, transformateur, câbles et appareils de commutation. Les mesures doivent être réalisées par du personnel disposant des qualifications appropriées.
Étape 2. Vérifier le contacteur, le circuit de charge et les signaux d’arrêt d’urgence
Le MDS-D-CV-300 fonctionne avec le contacteur du circuit principal et le circuit de charge des condensateurs DC. L’alarme 6A indique la détection de contacts collés, 6B concerne le circuit de commutation et 6C le processus de charge des condensateurs.
En parallèle, la séquence d’arrêt d’urgence doit être évaluée : l’alarme 70 décrit une incohérence entre les signaux d’arrêt d’urgence externe et CNC pendant 30 secondes, tandis que 76 indique une erreur de réglage ou de signal de la fonction d’arrêt d’urgence externe. Les dispositifs de sécurité ne doivent pas être contournés uniquement pour permettre le démarrage de la machine.
Étape 3. Vérifier les connexions CN4, la commande CNC et la configuration de l’alimentation
Le MDS-D-CV-300 fonctionne comme un élément du système d’entraînement et non comme un contrôleur d’axe indépendant. Pour cette raison, l’absence d’état prêt d’une unité peut être liée aux échanges de données entre le module d’alimentation et les entraînements ou aux paramètres de configuration de la commande.
Il faut contrôler dans le système la connexion CN4, l’état du câble et du blindage, les alarmes côté servo et broche ainsi que la méthode d’affectation du module d’alimentation à l’unité d’entraînement raccordée. Dans la documentation, l’erreur 6F est notamment associée à l’absence de l’unité d’alimentation dans le système ou à une erreur de communication.
Les paramètres d’identification du type d’alimentation sont également utiles, notamment le paramètre SV036 PTYP dans la configuration servo correspondante ; les systèmes de broche disposent de paramètres analogues d’identification du type d’alimentation. Leurs valeurs dépendent de la variante du système et de la manière dont le signal d’arrêt d’urgence est traité.
Un câble de communication endommagé, un réglage de paramètre incorrect, une unité d’entraînement défaillante ou un problème d’alimentation auxiliaire peuvent produire des symptômes similaires à une panne du module CV. Il ne faut tirer de conclusion qu’après vérification de l’ensemble du chemin.
Ne remplacez pas le MDS-D-CV-300 et les entraînements raccordés par essais successifs. Commencez par déterminer quels signaux, conditions d’alimentation et alarmes ne correspondent pas à la séquence requise.
Étape 4. Évaluer le circuit DC, le refroidissement et la régénération d’énergie
Le module surveille le circuit de puissance et réagit notamment aux surintensités, à une charge anormale, à la surcharge thermique et à une tension excessive du bus. L’alarme 61 oriente vers la protection contre les surintensités, 77 vers la température du module de puissance et 75 vers la tension L+/L−.
Le moment où l’erreur apparaît est particulièrement important. Une alarme pendant l’accélération peut nécessiter une analyse de la qualité de l’alimentation et de la charge totale des entraînements ; pendant le freinage, les conditions de régénération doivent être évaluées. La documentation décrit également l’alarme 73, associée à une charge régénérative excessive.
Le refroidissement fait également partie de l’évaluation : l’alarme 72 apparaît lorsque le ventilateur du module d’alimentation s’arrête et que le module de puissance surchauffe. Il faut contrôler la ventilation de l’armoire, l’encrassement, les conditions ambiantes et le bon fonctionnement du système de refroidissement.
Conclusion : un code d’alarme indique une zone de fonctionnement anormal, pas nécessairement un seul dispositif défectueux. Ce n’est qu’après confirmation des bonnes conditions externes et réalisation d’essais spécialisés que la réparation du MDS-D-CV-300 peut être justifiée.

Pourquoi la configuration du MDS-D-CV-300 est-elle importante lors d’une réparation ou d’un remplacement ?
Après réparation ou remplacement du module, il faut vérifier que les unités d’entraînement raccordées utilisent le bon type d’alimentation. Le manuel Mitsubishi précise notamment le paramètre SV036 PTYP dans les systèmes servo ; son utilisation dépend de la connexion CN4 et de la configuration CNC.
Lors de la vérification de la compatibilité d’un remplacement ou du rétablissement de la configuration, rassemblez les informations suivantes :
- Référence complète figurant sur la plaque signalétique, y compris MDS-D-CV-300 et les éventuels marquages de version supplémentaires.
- Série de tension du système complet : MDS-D-CV et entraînements raccordés correctement adaptés.
- Configuration de la connexion CN4 avec le servo-entraînement ou l’entraînement de broche.
- Valeur du paramètre SV036 PTYP ou du paramètre approprié d’identification de l’alimentation côté broche.
- Mode de réalisation et réglage de l’arrêt d’urgence externe.
- Historique des alarmes, configuration des autres entraînements et conditions de charge du système.
Par exemple, pour le MDS-D-CV-300, le manuel spécifie 0030h pour le paramètre SV036 PTYP lorsque la fonction d’arrêt d’urgence externe est inactive et 0070h pour la variante décrite par le fabricant avec cette fonction. Il ne s’agit pas de réglages universels pour tous les modèles et connexions : la bonne configuration CNC doit être vérifiée avant toute modification de paramètre.
Un module d’occasion portant une désignation similaire n’est pas nécessairement un remplacement direct. Avant l’achat, comparez les références complètes, la compatibilité système, la méthode de connexion et les paramètres. Dans de nombreux cas, le diagnostic et la réparation du MDS-D-CV-300 d’origine permettent d’éviter l’incertitude liée à l’historique d’un appareil d’occasion.
L’arrêt d’une machine CNC génère des coûts, mais le remplacement d’un mauvais module peut encore retarder la reprise de la production. Avant de commander d’autres composants, transmettez au service le code d’alarme, les références des dispositifs et les informations issues des mesures de l’installation. Cela facilitera la détermination de la nécessité d’une réparation du Mitsubishi MDS-D-CV-300.
Assistance service : +48 717 500 983
E-mail : [email protected]
E-mail boutique : [email protected]
Réparation Mitsubishi MDS-D-CV-300 – service du module ou modernisation CNC ?
Quand vaut-il la peine de diagnostiquer le MDS-D-CV-300 directement sur la machine ?
Le diagnostic sur site est particulièrement utile lorsque l’alarme dépend de la charge, d’une perte de phase, de la qualité de la tension ou de la séquence du contacteur. Ces problèmes peuvent ne pas apparaître lors du test du module démonté, car leur source se trouve dans l’armoire électrique ou dans l’installation d’alimentation de l’usine.
Le contrôle du système dans la machine permet de comparer les conditions du réseau aux alarmes CNC et au comportement des axes, de la broche, du contacteur et du bus DC. Cela aide à déterminer si le module doit être démonté pour une réparation en atelier ou s’il faut d’abord éliminer un problème externe.
Le diagnostic sur machine mérite particulièrement d’être envisagé dans les situations suivantes :
- L’alarme 67 ou 71 apparaît de manière intermittente ou uniquement lorsque d’autres charges de l’usine fonctionnent.
- La machine perd READY après l’enclenchement du contacteur ou après le passage en mode automatique.
- L’alarme 61 apparaît principalement lorsque plusieurs axes accélèrent ou au démarrage de la broche.
- L’alarme 75 apparaît pendant le freinage et nécessite une évaluation de la régénération d’énergie.
- Des messages contradictoires apparaissent sur le module d’alimentation, les servo-entraînements et le pupitre CNC.
- Un remplacement précédent du module n’a pas supprimé la panne ou le problème est rapidement revenu.
- Des doutes existent concernant le contacteur, la self AC, les câbles, la mise à la terre ou la configuration de l’E-Stop.
Avant de démonter d’autres composants, contactez le service et décrivez précisément le moment où l’alarme apparaît. Adapter le diagnostic au symptôme réduit le temps d’arrêt et le coût des pièces remplacées inutilement.
Réparer le Mitsubishi MDS-D-CV-300 ou acheter un remplacement d’occasion ?
La réparation du MDS-D-CV-300 – correctement comprise comme la réparation d’un module industriel d’alimentation – peut être justifiée si le diagnostic confirme une panne du dispositif et permet de définir l’étendue des travaux nécessaires. L’âge du système CNC ne signifie pas, à lui seul, que toute l’électronique doit être remplacée.
L’un des avantages de la réparation du module d’origine est la possibilité de conserver la configuration existante de la machine et de limiter les modifications du système d’alimentation. L’étendue des travaux doit toutefois résulter de l’examen technique et, après le service, des essais fonctionnels appropriés ainsi qu’une évaluation des conditions ayant provoqué la panne sont nécessaires.
Un MDS-D-CV-300 d’occasion peut avoir un historique de fonctionnement inconnu, des composants d’usure dégradés ou des dommages cachés. Même un remplacement correctement identifié ne résoudra pas le problème si la cause est une perte de phase, un contacteur défectueux ou une alimentation instable dans l’usine.
Avant l’achat, comparez les références, la version de tension, la configuration CNC et l’état des entraînements. Une évaluation professionnelle et la réparation du dispositif existant peuvent constituer une alternative ; la décision doit être prise après diagnostic et non uniquement sur la base du prix du remplacement.

Quand la modernisation du système d’alimentation CNC est-elle justifiée ?
Une modernisation mérite d’être envisagée lorsque les pannes et arrêts se répètent, que la disponibilité des pièces compatibles diminue ou que l’état de l’ensemble du système d’entraînement rend l’exploitation prévisible difficile. Il faut cependant distinguer une architecture vieillissante d’une panne isolée pouvant être réparée efficacement.
Remplacer le MDS-D-CV-300 par une autre solution ne se limite pas à changer un appareil dans l’armoire. Le projet doit tenir compte de la compatibilité avec les servo-entraînements et l’entraînement de broche, de la tension du bus DC, de la commande CNC, des séquences de protection, des circuits de sécurité et de la régénération d’énergie.
Avant de décider d’une modernisation, il convient notamment de comparer :
- L’état et la disponibilité du module d’alimentation d’origine ainsi que sa réparabilité.
- La compatibilité de tension et les paramètres du système complet d’alimentation et d’entraînement.
- La compatibilité avec la commande CNC, les connexions de communication et les paramètres de configuration.
- Les exigences relatives à la régénération d’énergie, aux charges des axes et aux cycles de freinage.
- L’état de l’installation d’entrée, des protections, des contacteurs, des selfs et des circuits E-Stop.
- Le coût total des travaux : composants, installation, mise en service, essais et temps d’arrêt prévu.
Le prix le plus bas d’un dispositif ne signifie pas le coût total le plus bas pour résoudre la panne. Pour les services maintenance, il faut tenir compte de l’ensemble : coût du diagnostic et de la réparation, risque d’un nouvel arrêt de production, disponibilité des pièces et étendue de l’intervention nécessaire sur le système de commande de la machine.
Que préparer avant d’envoyer le Mitsubishi MDS-D-CV-300 en réparation ?
Une demande de service bien préparée réduit le temps nécessaire pour identifier les causes possibles. Dans le cas d’un module d’alimentation, la plaque signalétique n’est pas le seul élément important : il faut également connaître le contexte de fonctionnement de l’ensemble du système CNC et savoir si la tension d’entrée reste correcte sous charge.
Avant de contacter le service, rassemblez autant que possible les informations suivantes :
- Photo de la plaque signalétique du MDS-D-CV-300 et des marquages supplémentaires.
- Photo de la face avant du module montrant le code d’alarme ou l’état des voyants.
- Capture d’écran ou photo de l’historique des alarmes CNC ainsi que des codes des servo-entraînements et de l’entraînement de broche.
- Information indiquant si READY est présent et à quel moment le système perd cet état.
- Description de la phase de fonctionnement : démarrage, accélération, charge, freinage ou marche à vide.
- Résultats des mesures du réseau d’entrée, si elles ont été réalisées en toute sécurité par du personnel qualifié.
- Informations sur les pertes de phase récentes, les problèmes du contacteur ou les travaux réalisés sur l’installation.
- Références des servo-entraînements et de l’entraînement de broche raccordés.
- Informations sur les réparations, remplacements et modifications antérieures des paramètres de la commande CNC.
- Information sur la durée de fonctionnement du dispositif et sur le délai prévu pour remettre la machine en service.
Sécurité : la documentation Mitsubishi impose d’attendre au moins 15 minutes après la coupure de l’alimentation, de confirmer l’extinction du voyant CHARGE et de contrôler la tension entre les bornes de puissance avant toute intervention de service. Il ne faut pas effectuer de test de résistance d’isolement au mégohmmètre sur le module d’alimentation, et les mesures dans les circuits de puissance ne doivent pas être réalisées sans les qualifications appropriées.
Comment réduire le risque d’une nouvelle panne du MDS-D-CV-300 ?
Une tension et une fréquence secteur correctes, l’état des connexions, des protections adaptées, le bon fonctionnement du contacteur, de la self AC et un refroidissement suffisant sont essentiels pour la fiabilité du module. Les alarmes récurrentes doivent être analysées périodiquement et non simplement réinitialisées.
Le manuel des dispositifs de la série MDS-D/DH indique une plage de température de fonctionnement de 0 à 55°C sans gel, une humidité n’excédant pas 90 % HR sans condensation ainsi qu’une protection contre les poussières conductrices, brouillards d’huile et gaz corrosifs. Les conditions à l’intérieur de l’armoire doivent être évaluées pour la configuration réelle du dispositif.
Dans les usines où les arrêts CNC sont particulièrement coûteux, il peut être utile d’envisager un diagnostic préventif, un contrôle du refroidissement et des connexions, la préparation d’un module de secours fonctionnel ainsi qu’un plan d’action en cas de panne. Le choix entre la conservation d’un module de réserve et la modernisation doit résulter d’une analyse du risque d’arrêt.
Le service du Mitsubishi MDS-D-CV-300 doit commencer par la confirmation de la cause réelle de la panne. RGB Elektronika accepte les demandes concernant le diagnostic et la réparation de l’électronique industrielle ; envoyez la référence complète du module, des photos et les codes d’alarme afin de discuter du périmètre possible des travaux. Demander une réparation
Appelez-nous : +48 717 500 983