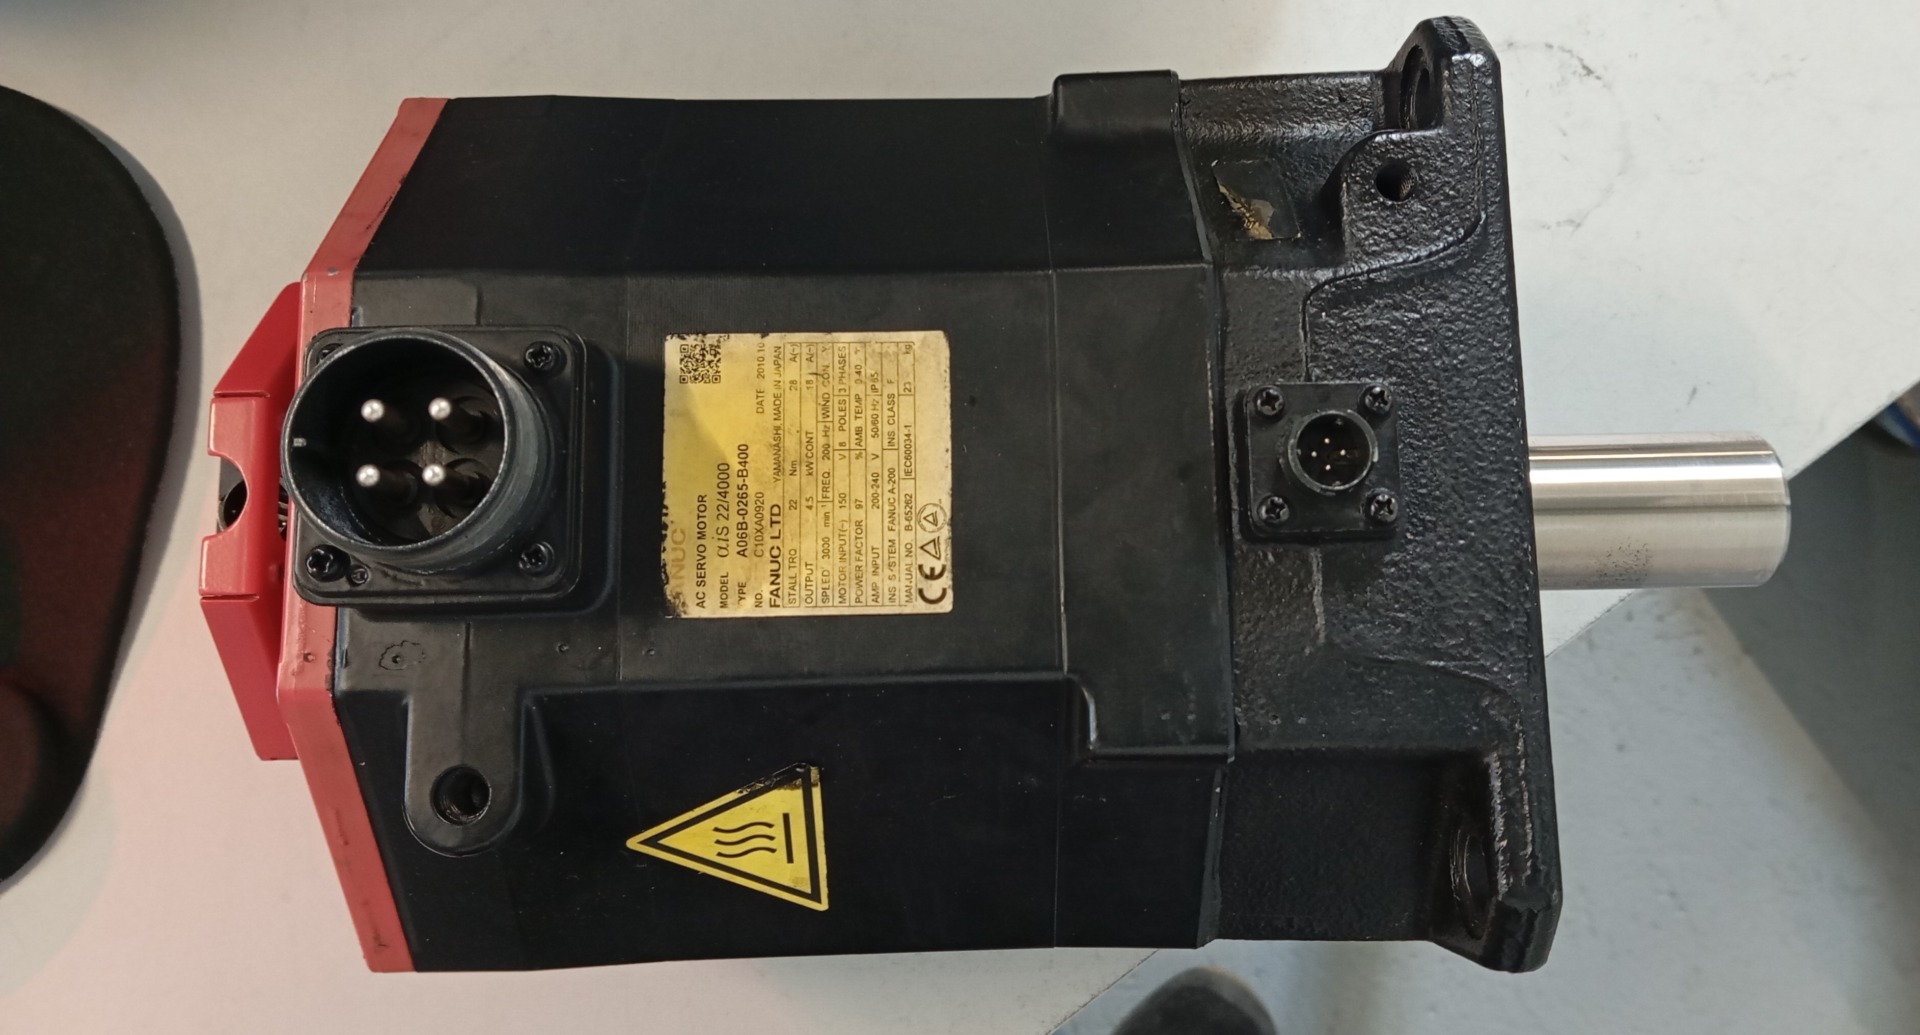
Après une panne, il est recommandé de confier le servomoteur FANUC A06B-0265-B400 à un service capable de contrôler non seulement les roulements, mais l’ensemble du système : la mécanique du moteur, les enroulements et l’isolation, le frein 24 V DC, le Pulsecoder ainsi que le câble de retour. Dans de nombreux cas, le reconditionnement du FANUC αiS 22/4000 permet de remettre en fonctionnement l’entraînement d’axe CNC sans remplacer l’ensemble du système, mais la décision de réparer doit reposer sur des mesures ainsi que sur un test réalisé après le reconditionnement.
C’est particulièrement important dans le cadre de la maintenance, car une alarme d’axe CNC ne signifie pas toujours que le moteur lui-même est endommagé. Des symptômes similaires peuvent également être provoqués par les câbles, les connecteurs, des perturbations dans le circuit de retour ou le servovariateur associé. Le remplacement de composants sans déterminer la cause réelle peut donc prolonger l’arrêt au lieu de le réduire.
Appelez-nous : +48 717 500 983Comment reconnaître une panne et diagnostiquer le FANUC A06B-0265-B400 ?
Que signifie A06B-0265-B400 et quels sont ses paramètres ?
Le FANUC A06B-0265-B400 appartient à la famille de servomoteurs αiS 22/4000, utilisés notamment comme entraînements d’axes d’avance dans les machines-outils CNC. La désignation exacte est importante pour le diagnostic et le choix des pièces, car elle définit non seulement la taille du moteur, mais également la configuration de l’arbre, du frein et du système de retour.
La version B400 utilise un arbre droit ainsi qu’un frein 24 V DC. Le retour est assuré par le Pulsecoder absolu FANUC α1000iA, également mentionné dans les demandes de service sous la désignation αiA1000.
| Paramètre | FANUC A06B-0265-B400 |
|---|---|
| Famille | FANUC αiS 22/4000 |
| Puissance nominale | 4,5 kW |
| Couple à l’arrêt | 22 Nm |
| Couple maximal | 76 Nm |
| Vitesse nominale | 3000 tr/min |
| Vitesse maximale | 4000 tr/min |
| Arbre | droit, Ø35 mm |
| Frein | 24 V DC, frein de maintien |
| Retour | Pulsecoder absolu α1000iA |
| Résistance d’une phase | 0,075 Ω à 20°C, tolérance ±10% |
| Poids de la version avec frein | environ 23 kg |
Votre FANUC A06B-0265-B400 est en panne ? Confiez le diagnostic du servomoteur à RGB Elektronika. Envoyez-nous la référence figurant sur la plaque signalétique, le code d’alarme et une description du comportement de l’axe – nous déterminerons l’étendue du service nécessaire.
Assistance service : +48 717 500 983
E-mail : [email protected]
E-mail boutique : [email protected]
Quels symptômes indiquent une défaillance du servomoteur FANUC ?
Les symptômes d’un servomoteur FANUC A06B-0265-B400 endommagé dépendent du fait que le problème concerne la mécanique, la partie électrique, le frein ou le système de retour. Les éléments suivants peuvent notamment justifier un diagnostic :
- le remplacement des roulements usés,
- le remplacement ou le reconditionnement du joint d’arbre,
- la réparation des connecteurs et des connexions électriques,
- le diagnostic, la réparation ou le remplacement du système de codeur,
- le rétablissement de la position de commutation correcte du retour,
- la réparation d’un enroulement endommagé, si la conception et l’état du moteur le permettent,
- le contrôle et le rétablissement des paramètres mécaniques corrects de l’arbre et de l’ensemble de roulements.
Tous ces symptômes n’indiquent pas nécessairement le servomoteur. Par exemple, une erreur de communication avec le Pulsecoder peut provenir d’un capteur endommagé, mais également d’une coupure du câble, d’un problème de connecteur ou de perturbations électriques. C’est pourquoi le diagnostic du servomoteur FANUC après une panne doit couvrir l’ensemble de la chaîne d’entraînement.
Comment doit se dérouler le diagnostic d’un servomoteur FANUC après une panne ?
Un diagnostic complet du FANUC A06B-0265-B400 ne doit pas commencer par le remplacement automatique des roulements. Il faut d’abord déterminer la nature de la panne et vérifier si le problème se situe réellement à l’intérieur du servomoteur.
Contrôle mécanique de l’arbre, des roulements et des joints
Dans la partie mécanique, il convient avant tout de contrôler l’état de l’arbre, des roulements, des joints et des surfaces de montage. Le faux-rond de l’arbre, les jeux, les résistances lors de la rotation ainsi que les traces de choc ou de surcharge mécanique sont également importants.
Dans les machines-outils CNC, une attention particulière doit être accordée au liquide de refroidissement. Son infiltration par le joint d’arbre ou les connecteurs peut entraîner non seulement une usure accélérée des roulements, mais également une dégradation de l’isolation des enroulements et des problèmes de retour.

Mesure des enroulements et de la résistance d’isolation
Pour l’A06B-0265, la valeur de référence de la résistance d’une phase est de 0,075 Ω à 20°C avec une tolérance de ±10%. En pratique, la symétrie entre les phases est également importante. Une différence marquée peut signaler un problème au niveau de l’enroulement, d’une connexion ou d’un autre élément du circuit de courant.
Le deuxième contrôle important est la mesure de l’isolation entre l’enroulement et le carter. Elle doit être effectuée sur un moteur déconnecté à l’aide d’un contrôleur d’isolement 500 V DC. Pour le diagnostic, l’interprétation suivante peut être adoptée :
| Résistance d’isolation | Interprétation |
|---|---|
| ≥100 MΩ | état correct |
| 10-100 MΩ | début de dégradation de l’isolation ; contrôle périodique recommandé |
| 1-10 MΩ | dégradation importante de l’isolation |
| <1 MΩ | état inadmissible |
La mesure de l’isolation doit être effectuée après avoir déconnecté le moteur de l’électronique d’entraînement associée. L’application de la tension de test lorsque le servovariateur est connecté peut l’endommager. Une chute brutale de la résistance d’isolation doit également inciter à vérifier si du liquide de refroidissement a pénétré dans le moteur ou le câble.
Diagnostic du frein 24 V DC du servomoteur FANUC
L’A06B-0265-B400 est équipé d’un frein 24 V DC. Lors du diagnostic, il faut contrôler son alimentation, son déblocage correct ainsi que sa capacité à maintenir l’axe après la désactivation du servo.
Il est important de bien distinguer la fonction du frein. Le frein intégré est un frein de maintien. Il sert notamment à sécuriser l’axe, en particulier un axe vertical, après la coupure de l’entraînement. Il ne doit pas être considéré comme un frein de service standard destiné à ralentir régulièrement le moteur. Une commande incorrecte du frein peut accélérer son usure et provoquer de nouveaux problèmes sur l’axe.

Diagnostic du Pulsecoder α1000iA et du câble de retour
La réparation ou le remplacement du Pulsecoder FANUC αiA1000 doit être précédé d’une confirmation que le capteur est réellement à l’origine du problème. En cas d’erreurs de position ou de communication, il convient également de contrôler le câble de retour, les connecteurs ainsi que la présence éventuelle de perturbations électriques.
Cela implique de contrôler l’état et le positionnement correct des connecteurs, le câble de retour ainsi que le signal du Pulsecoder lui-même. Les salissures, le liquide de refroidissement, un câble endommagé ou un contact instable peuvent provoquer des symptômes similaires à ceux d’un codeur défectueux.
Si le diagnostic confirme une panne du Pulsecoder, le service peut comprendre sa réparation ou son remplacement, selon le type de dommage et les possibilités techniques.
Une alarme d’axe signifie-t-elle toujours que le servomoteur est endommagé ?
Non. Une alarme d’axe CNC ne constitue pas une confirmation certaine d’une défaillance du FANUC A06B-0265-B400. Le servomoteur fonctionne comme une partie d’un système plus vaste comprenant également le servovariateur, les câbles de puissance, le câble de retour, les connecteurs et la commande CNC.
Avant de décider d’une réparation coûteuse ou du remplacement du moteur, il convient donc également d’évaluer l’entraînement associé. Cela est particulièrement important en cas d’erreurs de communication, de problèmes intermittents ainsi que de pannes survenues après des travaux électriques ou mécaniques sur la machine.
Quand le reconditionnement du FANUC αiS 22/4000 est-il préférable à son remplacement ?
Que peut comprendre la réparation du servomoteur FANUC A06B-0265-B400 ?
L’étendue du reconditionnement doit découler du diagnostic. Le remplacement de tous les composants sans mesures n’est pas toujours justifié, tout comme limiter la réparation aux seuls roulements lorsque le problème concerne l’isolation ou le système de retour.
Selon les résultats des contrôles, la réparation du servomoteur FANUC A06B-0265-B400 peut comprendre :
- le remplacement des roulements usés,
- le remplacement des joints,
- le contrôle et le rétablissement de l’état correct de la partie mécanique,
- la réparation du frein 24 V DC,
- la maintenance ou le remplacement du Pulsecoder,
- la réparation de la partie électrique du servomoteur,
- l’élimination des effets d’une infiltration de liquide de refroidissement, si l’état de l’appareil le permet,
- la réparation ou le remplacement des éléments de connexion endommagés.
Un reconditionnement complet du FANUC αiS 22/4000 doit rétablir les propriétés fonctionnelles de l’appareil, et pas seulement éliminer le symptôme le plus visible. Si la cause de la panne n’est pas identifiée, le moteur réparé peut de nouveau être endommagé après son installation dans la machine.
Le FANUC A06B-0265-B400 a arrêté votre machine ? Au lieu de remplacer des composants à l’aveugle, faites diagnostiquer le servomoteur, le Pulsecoder, le frein et l’entraînement associé.
Assistance service : +48 717 500 983
E-mail : [email protected]
E-mail boutique : [email protected]
Comment doit être testé un servomoteur FANUC après reconditionnement ?
La réparation ne doit pas s’achever avec le simple remontage du moteur. Le test du servomoteur FANUC après reconditionnement constitue l’une des étapes les plus importantes de l’ensemble du processus.
Après le service, il convient de vérifier de nouveau en particulier :
- la résistance et la symétrie des enroulements,
- la résistance d’isolation par rapport au carter,
- l’état mécanique de l’arbre et des roulements,
- le fonctionnement du frein 24 V DC,
- le bon fonctionnement du retour provenant du Pulsecoder,
- le comportement du moteur pendant le mouvement,
- le fonctionnement de l’entraînement dans des conditions de charge adaptées à l’appareil testé.
Quand réparer, remplacer ou moderniser l’entraînement ?
Le reconditionnement d’un servomoteur CNC FANUC au lieu de son remplacement est particulièrement justifié lorsque la structure principale du moteur reste en bon état et que la panne concerne des éléments pouvant être réparés ou remplacés. Cela est également important sur les machines plus anciennes, où le changement de type de moteur peut nécessiter des modifications du servovariateur, du câblage, des paramètres de commande et de la mécanique de l’axe.
| Situation | Solution la plus logique |
|---|---|
| Roulements ou joints usés | Diagnostic et reconditionnement |
| Problème de frein | Réparation du frein et contrôle de sa commande |
| Pulsecoder endommagé | Maintenance ou remplacement du Pulsecoder après contrôle préalable du câble |
| Isolation dégradée ou problème d’enroulement | Évaluation de la possibilité de réparer la partie électrique |
| Alarme d’axe sans panne moteur confirmée | Diagnostic de l’ensemble du système d’entraînement |
| Dommage mécanique ou électrique grave dont la réparation n’est pas rentable | Achat d’un appareil compatible ou modernisation |
| Problèmes récurrents de disponibilité des pièces | Envisager une unité de rechange ou une modernisation planifiée |

Service FANUC A06B-0265-B400 chez RGB Elektronika
Un service spécialisé dans le FANUC A06B-0265-B400 doit être en mesure de diagnostiquer aussi bien la mécanique du servomoteur que sa partie électrique et son système de retour. Le simple remplacement des roulements sans contrôle de l’isolation, du frein et du Pulsecoder ne permet pas de déterminer pourquoi l’axe a cessé de fonctionner.
Chez RGB Elektronika, vous pouvez confier le diagnostic et la réparation de servomoteurs ainsi que d’autres composants d’automatisation industrielle. En cas de panne de l’A06B-0265-B400, les informations suivantes seront particulièrement utiles :
- le numéro FANUC complet figurant sur la plaque signalétique,
- le modèle de la machine et de la commande CNC,
- la désignation de l’axe sur lequel fonctionne le servomoteur,
- le code et le contenu de l’alarme,
- le moment où le problème survient : après la mise sous tension, pendant le mouvement ou sous charge,
- les informations concernant d’éventuelles collisions ou surcharges antérieures,
- les informations concernant le contact de l’appareil avec du liquide de refroidissement ou de l’huile,
- les résultats des contrôles antérieurs des câbles et du servovariateur, s’ils ont été effectués.
Il est ainsi plus facile de déterminer s’il faut procéder à une réparation du servomoteur FANUC A06B-0265-B400, à un reconditionnement du Pulsecoder, à une maintenance du frein, à une réparation de la partie électrique ou au diagnostic du servovariateur et du câblage associés.
Comment limiter le prochain arrêt de la machine ?
Après avoir éliminé la panne, il est également utile d’en vérifier la cause systémique. Si du liquide de refroidissement a pénétré à l’intérieur, le reconditionnement du moteur seul ne résoudra pas le problème sans améliorer la protection des connecteurs ou des joints. Si les défaillances concernent le câble de retour, il peut être nécessaire de contrôler son cheminement et les sources de perturbations.
Pour les équipements critiques pour la production, il peut également être utile de conserver un servomoteur compatible comme pièce de rechange. Si l’ensemble de la machine doit être modernisé dans les années à venir, il est possible de préparer parallèlement un plan de modernisation du servodrive, au lieu de l’effectuer uniquement lors du prochain arrêt imprévu.
Si, après une modernisation, des servomoteurs, servovariateurs, codeurs ou autres composants d’automatisation FANUC deviennent inutiles, l’entreprise peut également envisager de les vendre dans le cadre du rachat de matériel d’automatisation industrielle.
Vous avez un FANUC A06B-0265-B400 à réparer ? Envoyez à RGB Elektronika la référence figurant sur la plaque signalétique, le code d’alarme et une description du comportement de l’axe. Cela permet de commencer par le diagnostic approprié et de choisir la solution adaptée : réparation, reconditionnement, contrôle de l’entraînement associé, fourniture d’une pièce de rechange ou modernisation du système. –> Demander une réparation
Appelez-nous : +48 717 500 983